Quy trình công đoạn (routing) là gì? Cách thiết kế cho nhà máy nhiều dòng sản phẩm
Quy trình công đoạn (routing) là gì, mỗi công đoạn gồm thông tin gì, dùng thời gian chuẩn để tìm điểm nghẽn và cách thiết kế routing cho nhà máy nhiều dòng sản phẩm.
Tóm tắt nhanh
- Quy trình công đoạn (routing) là danh sách các bước theo thứ tự mà một sản phẩm phải đi qua trong xưởng, mỗi bước gắn với nơi làm, thời gian chuẩn và cách ghi sản lượng.
- BOM trả lời sản phẩm làm từ gì; routing trả lời làm thế nào, ở đâu, mất bao lâu. Hai thứ gặp nhau ở chỗ vật tư được tiêu hao tại công đoạn nào.
- Thời gian chuẩn bị (tính một lần cho cả lô) và thời gian chạy (tính theo từng sản phẩm) giải thích vì sao lô nhỏ đắt và đâu là điểm nghẽn.
- Nhà máy nhiều dòng sản phẩm nên có danh mục công đoạn dùng chung và quy trình mẫu theo họ sản phẩm, không tạo một routing riêng cho từng mã hàng.
Quy trình công đoạn (routing) là danh sách các bước theo thứ tự mà một sản phẩm phải đi qua trong xưởng, ví dụ cắt → CNC → chà nhám → sơn → lắp ráp → đóng gói. Mỗi bước gắn với tổ hoặc máy thực hiện, thời gian chuẩn và nơi ghi sản lượng. BOM cho biết sản phẩm làm từ gì; routing cho biết làm thế nào, ở đâu, mất bao lâu.
Bài này nói một công đoạn gồm những thông tin gì, các hãng ERP lớn tổ chức routing ra sao, cách dùng thời gian chuẩn bị và thời gian chạy để tìm điểm nghẽn, một ví dụ tính cho xưởng nội thất, và cách thiết kế routing khi nhà máy có nhiều dòng sản phẩm.
Một công đoạn trong routing gồm những gì?
| Thông tin | Ý nghĩa | Ví dụ |
|---|---|---|
| Thứ tự | Công đoạn trước, công đoạn sau | 10 Cắt → 20 CNC → 30 Chà nhám |
| Nơi làm | Tổ, chuyền, máy, hoặc đơn vị gia công ngoài | Tổ CNC |
| Thời gian chuẩn bị | Tính một lần cho cả lô: đổi khuôn, chỉnh máy, pha sơn | 60 phút/lô |
| Thời gian chạy | Tính theo từng sản phẩm | 5 phút/sản phẩm |
| Thời gian chờ | Không có người làm nhưng hàng chưa đi tiếp được: chờ khô, chờ nguội | Sơn chờ khô 8 giờ |
| Đơn vị đo tiến độ | Cái, m³ hay kg | m³ với đồ gỗ |
| Đơn giá khoán | Tiền công trả cho công đoạn trên mỗi sản phẩm | 12.000 đồng/sản phẩm |
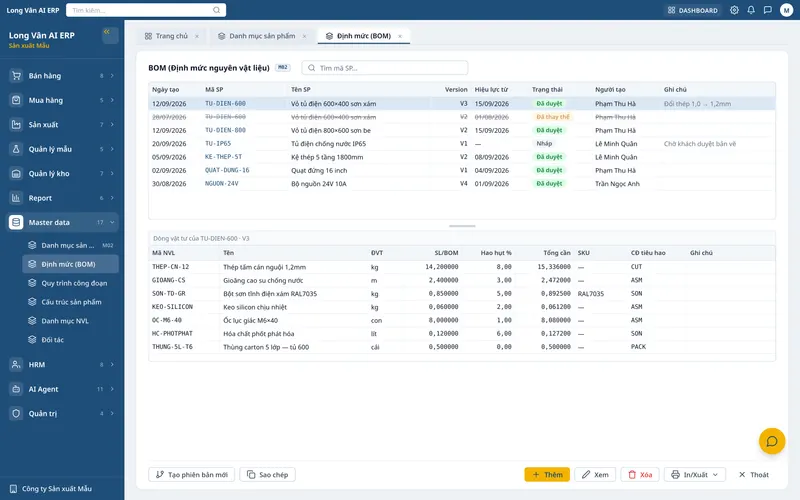
| Vật tư tiêu hao | Vật tư BOM được dùng tại công đoạn này | Sơn PU ở công đoạn sơn |
Hai dòng cuối là chỗ routing nối với BOM và với giá thành kế hoạch: vật tư đi vào ở công đoạn nào, và công nhân được trả bao nhiêu ở công đoạn nào.
Các hãng ERP lớn tổ chức routing thế nào?
- SAP S/4HANA gọi là routing: một chuỗi operation (công đoạn), mỗi công đoạn làm tại một work center (trung tâm sản xuất: tổ, máy, chuyền) với các standard values (giá trị chuẩn) như thời gian chuẩn bị, thời gian máy, thời gian nhân công. Giá trị chuẩn dùng cho cả lập lịch, tính công suất và tính giá thành. Với ngành chế biến (thực phẩm, hóa chất), SAP dùng master recipe (công thức sản xuất) thay cho routing.
- Microsoft Dynamics 365 Supply Chain Management gọi là route và operation: route khai thứ tự công đoạn, mặc định cho lập lịch, tính giá thành và báo cáo tiến độ; có route group, route version (phiên bản quy trình) và quan hệ giữa các công đoạn, kể cả công đoạn chạy song song.
Điểm chung: routing là dữ liệu gốc dùng chung cho ba việc — lập lịch xưởng, ghi tiến độ, và tính chi phí nhân công. Khai sai một lần là sai ở cả ba.
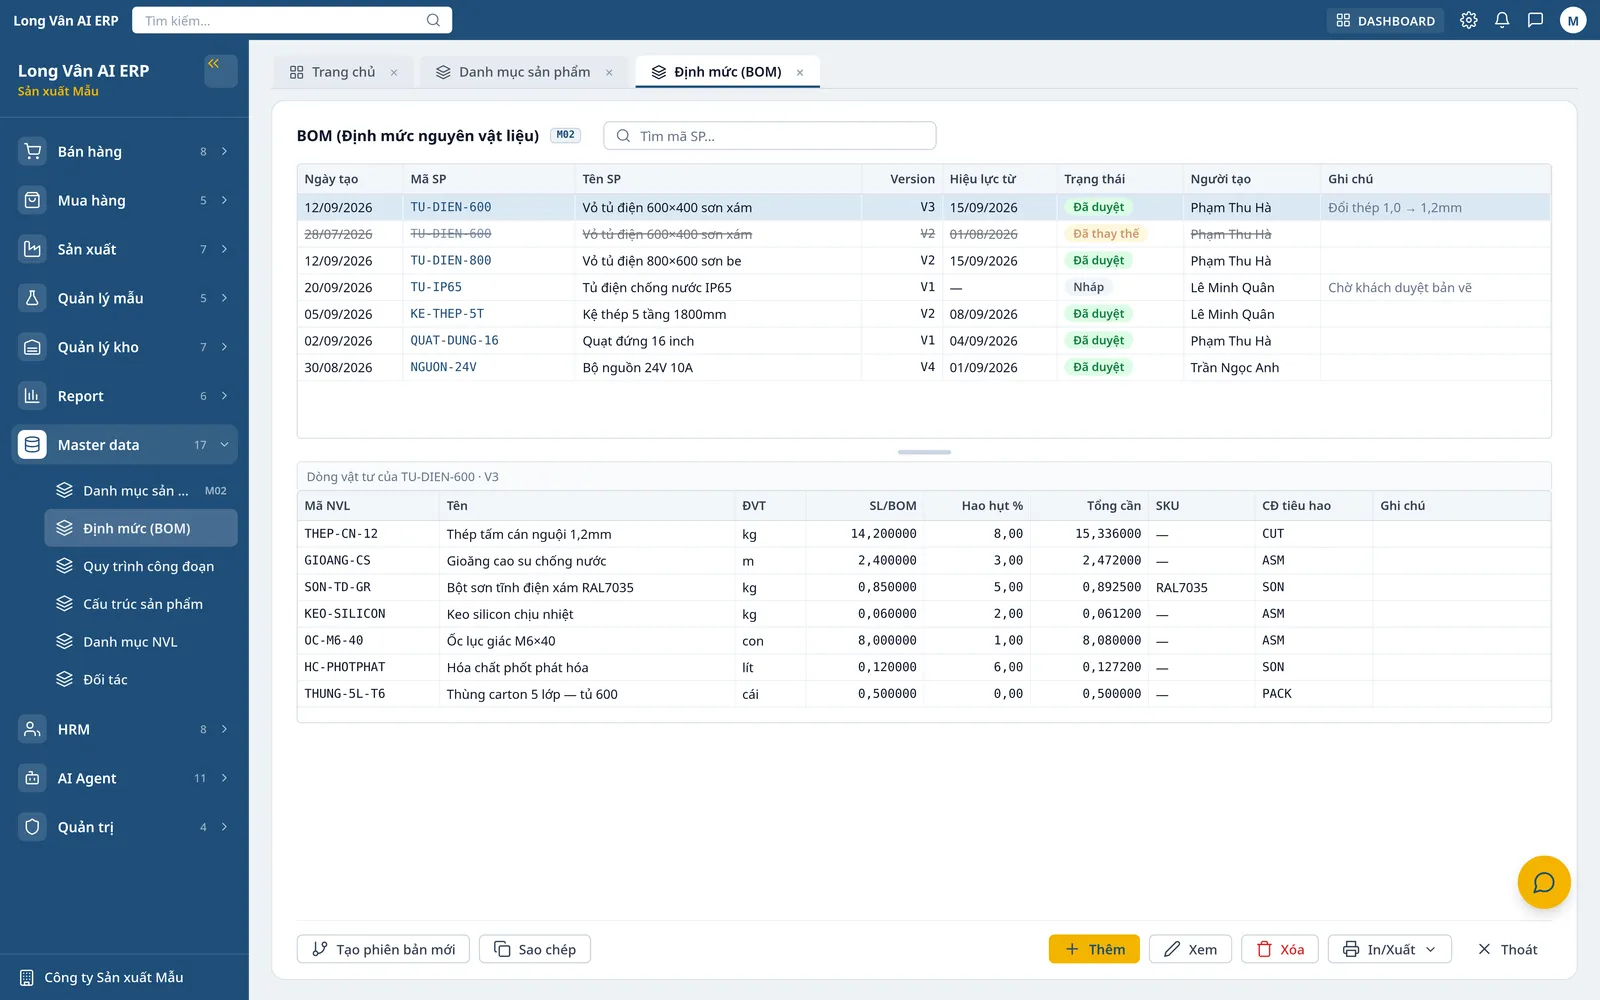
Ví dụ minh họa: routing của một lô 200 bàn ăn
Ví dụ minh họa (số liệu hư cấu): một xưởng nội thất làm lô 200 bàn ăn gỗ. Thời gian tính theo phút; mỗi công đoạn do một tổ riêng làm.
| Công đoạn | Chuẩn bị (phút/lô) | Chạy (phút/sp) | Tổng cho 200 sp (phút) | Đơn giá khoán (đồng/sp) |
|---|---|---|---|---|
| 10 Cắt phôi | 30 | 2 | 30 + 400 = 430 | 6.000 |
| 20 CNC | 60 | 5 | 60 + 1.000 = 1.060 | 12.000 |
| 30 Chà nhám | 10 | 4 | 10 + 800 = 810 | 8.000 |
| 40 Sơn (+ chờ khô 480 phút) | 40 | 3 | 40 + 600 = 640 | 10.000 |
| 50 Lắp ráp | 15 | 6 | 15 + 1.200 = 1.215 | 15.000 |
| 60 QC và đóng gói | 10 | 2 | 10 + 400 = 410 | 4.000 |
| Tổng | 165 | 22 | 4.565 | 55.000 |
Ba điều đọc được từ bảng:
- Điểm nghẽn là lắp ráp: 1.215 phút, khoảng 20 giờ, tức hơn hai ca 8 giờ của tổ lắp. Muốn giao lô sớm hơn, thêm người cho tổ lắp có tác dụng hơn thêm máy CNC.
- Lô nhỏ đắt hơn vì thời gian chuẩn bị. Với lô 200, chuẩn bị chiếm 165 / 4.565 ≈ 3,6% tổng thời gian. Với lô 20, tổng là 165 + 22 × 20 = 605 phút và chuẩn bị chiếm 165 / 605 ≈ 27%. Cùng một sản phẩm, gần một phần tư thời gian của lô nhỏ là chỉnh máy, đổi khuôn.
- Nhân công kế hoạch là 55.000 đồng/sản phẩm, tức 55.000 × 200 = 11 triệu đồng cho lô. Con số này đi thẳng vào giá thành kế hoạch và là căn cứ tính lương khoán theo tổ.
Kiểm phép tính: chuẩn bị 30 + 60 + 10 + 40 + 15 + 10 = 165; chạy 2 + 5 + 4 + 3 + 6 + 2 = 22 phút/sp; 165 + 22 × 200 = 4.565 phút; đơn giá 6 + 12 + 8 + 10 + 15 + 4 = 55 nghìn đồng.
Thời gian chờ khô 480 phút không tốn công ai nhưng kéo dài thời gian sản xuất của lô; khi tính lead time sản xuất phải cộng phần chờ này, nếu không ngày hoàn thành trên kế hoạch sẽ sớm hơn thực tế gần một ca.
Ở xưởng may, routing thường là cắt → may → thùa khuy, đính nút → là → QC → đóng gói, và điểm nghẽn hay nằm ở chuyền may. Ở xưởng cơ khí: cắt phôi → CNC → hàn → sơn tĩnh điện → lắp ráp → QC, với thời gian chuẩn bị lớn ở CNC và sơn.
Thiết kế routing cho nhà máy nhiều dòng sản phẩm
- Lập danh mục công đoạn dùng chung cho cả nhà máy: mã, tên, tổ thực hiện, đơn vị đo tiến độ. "Sơn" ở dòng bàn và dòng tủ là cùng một công đoạn của cùng một tổ.
- Làm quy trình mẫu theo họ sản phẩm (bàn, ghế, tủ), không theo từng mã hàng. Biến thể màu hay kích thước dùng chung quy trình của họ; chỉ khác thời gian chuẩn và đơn giá khoán khi kích thước khác nhiều.
- Chọn điểm ghi sản lượng ở chỗ giao nhận giữa hai tổ hoặc ở máy chính. Mỗi công đoạn là một lần ghi; ít điểm ghi mà đúng thì tốt hơn nhiều điểm ghi mà bỏ trống.
- Gắn vật tư BOM vào công đoạn tiêu hao: ván gỗ ở cắt, sơn ở sơn, bản lề và ốc vít ở lắp ráp. Vật tư được cấp đúng lúc công đoạn bắt đầu, không cấp hết từ đầu lệnh.
- Khai công đoạn gia công ngoài như một công đoạn thường, nơi làm là đơn vị gia công, để lệnh sản xuất có phiếu giao và phiếu nhận đúng chỗ.
- Tách thời gian chuẩn bị, thời gian chạy và thời gian chờ, lấy từ bấm giờ thực tế; đối chiếu mỗi quý với sản lượng ghi theo công đoạn.
- Đổi quy trình phải có người duyệt, và lệnh đang chạy giữ quy trình cũ — giống nguyên tắc phiên bản của BOM.
Lỗi thường gặp khi xây dựng routing
- Một bước "sản xuất" duy nhất. Biết lệnh "đang làm" nhưng không biết hàng nằm ở tổ nào, điểm nghẽn ở đâu.
- Chia quá nhỏ, ba bốn chục bước: không ai ghi sản lượng nổi, bảng tiến độ đầy ô trống.
- Một routing cho mỗi mã hàng: nhà máy có 800 mã thì có 800 quy trình gần giống nhau; đổi một công đoạn phải sửa 800 chỗ.
- Gộp thời gian chuẩn bị vào thời gian chạy: lô lớn bị tính quá dài, lô nhỏ bị tính quá ngắn, lịch xưởng lệch ở cả hai phía.
- Quên thời gian chờ (khô sơn, nguội, ủ): ngày hoàn thành trên kế hoạch luôn sớm hơn thực tế.
- Đơn giá khoán nằm trong Excel riêng, không gắn với công đoạn: giá thành kế hoạch và lương khoán dùng hai bộ số khác nhau.
Long Vân AI ERP hỗ trợ quy trình công đoạn thế nào?
Trong Long Vân AI ERP, routing là một phần của danh mục sản phẩm và chạy xuyên qua sản xuất, giá thành, nhân sự:
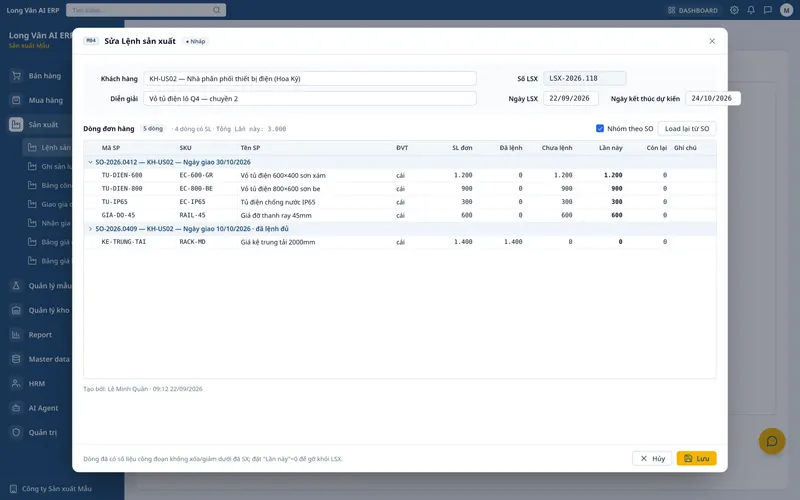
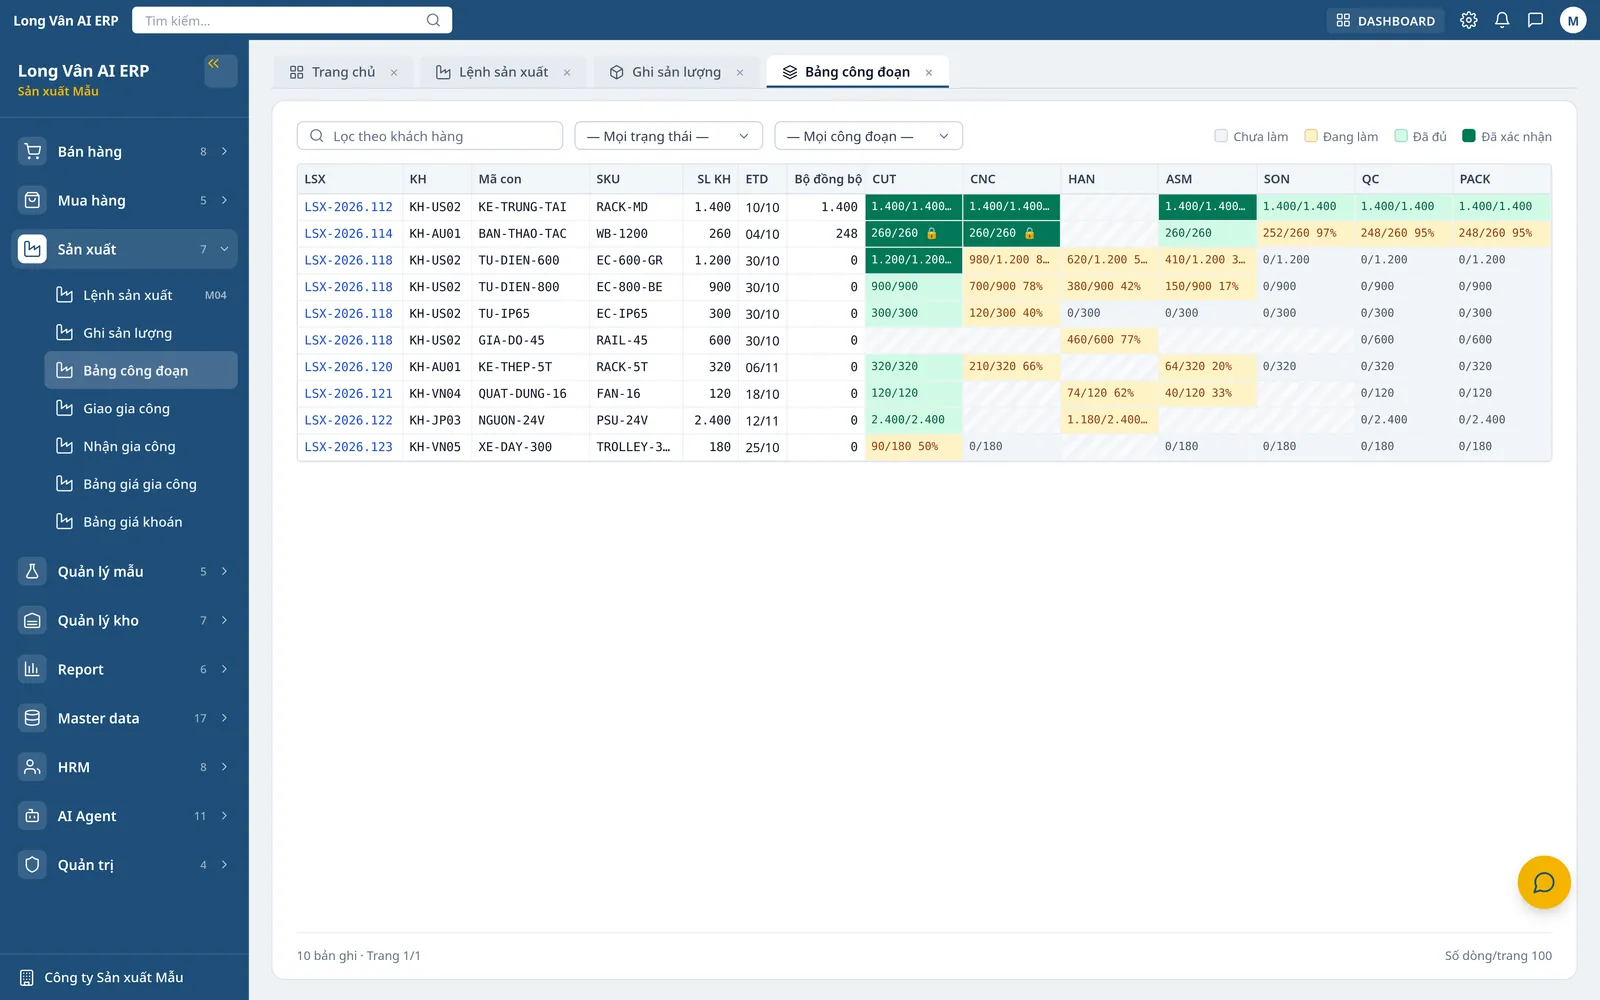
- Quy trình công đoạn tự cấu hình trong danh mục, theo cách làm của từng nhà máy; lệnh sản xuất gộp nhiều đơn và theo dõi tiến độ theo quy trình đó.
- Ghi sản lượng và bảng tiến độ công đoạn tính cả m³ và kg, cho nhà máy có mã hàng to nhỏ khác nhau.
- BOM ghi công đoạn tiêu hao cho từng dòng vật tư, có phiên bản và quyền duyệt.
- Giá thành kế hoạch = nguyên vật liệu theo BOM cộng nhân công theo bảng giá khoán từng công đoạn; lương khoán theo tổ và công đoạn trong phân hệ nhân sự.
- Gia công ngoài gắn với lệnh sản xuất.
- AI Agent trả lời "tiến độ các lệnh đang chạy" theo quy trình công đoạn — ví dụ trên trang chủ: một lệnh chỉ đạt 31% vì đang chờ nguyên vật liệu.
Routing tốt làm cho bảng tiến độ có nghĩa. Xem tiếp cách theo dõi từng lệnh trên quy trình này ở bài lệnh sản xuất là gì.
Tham khảo khái niệm: Microsoft Learn — Production setup requirements; Microsoft Learn — Set up and use discrete manufacturing routes; SAP Learning — Exploring Basic Data for Manufacturing and Product Management in SAP S/4HANA.
Câu hỏi thường gặp
Routing khác BOM ở đâu?
BOM liệt kê vật tư và số lượng cho một đơn vị sản phẩm. Routing liệt kê các bước làm ra sản phẩm, theo thứ tự, ở tổ hoặc máy nào, mất bao lâu. Một sản phẩm thường có một BOM và một routing; hai thứ nối với nhau ở công đoạn tiêu hao của từng vật tư, ví dụ sơn được tiêu hao ở công đoạn sơn, phụ kiện ở công đoạn lắp ráp.
Một routing nên có bao nhiêu công đoạn?
Đủ để biết hàng đang nằm ở tổ nào và để tính công, thường 4 đến 10 công đoạn. Mỗi công đoạn nên tương ứng một chỗ giao nhận giữa hai tổ hoặc một máy chính. Chia quá nhỏ thì không ai ghi sản lượng nổi; gộp thành một bước 'sản xuất' thì không biết điểm nghẽn ở đâu.
Thời gian chuẩn lấy từ đâu khi chưa có số liệu?
Bấm giờ trên vài lô thật, tách riêng phần chuẩn bị (đổi khuôn, chỉnh máy, pha sơn) và phần chạy theo từng sản phẩm. Sau đó đối chiếu định kỳ với sản lượng ghi nhận theo công đoạn và hiệu chỉnh, giống cách hiệu chỉnh hao hụt trong BOM.
Công đoạn thuê gia công ngoài có nằm trong routing không?
Có. Công đoạn đó vẫn là một bước của quy trình, chỉ khác là nơi làm là đơn vị gia công. Lệnh sản xuất ghi phiếu giao và phiếu nhận gia công cho đúng công đoạn đó, để tiến độ và chi phí không bị đứt quãng.
Đội ngũ xây dựng và triển khai Long Vân AI ERP cho doanh nghiệp sản xuất tại Việt Nam — cơ khí, điện – điện tử, may mặc, đồ gỗ, thực phẩm, bao bì — từ đơn hàng, MRP, lệnh sản xuất tới kiểm soát giá thành và AI Agent.